In der Welt des schweren Industriebaus leiden über 40% Projekte unter kritischen Terminüberschreitungen, die durch Maßabweichungen verursacht werden und kostspielige Änderungen vor Ort erfordern. Während die Standardfertigung von Baustahl und Stahlblechen das Schneiden, Biegen und Schweißen von hochfesten Blechen zu tragenden Tragwerken umfasst, liegt der Unterschied in der Ausführung. Unser Verfahren macht Nachbesserungen vor Ort vollständig überflüssig, indem es strenge Temperaturkontrolle mit laserverifizierten Toleranzen kombiniert und so sicherstellt, dass jedes konstruierte Bauteil auf Anhieb perfekt passt.
Warum die Standardfertigung komplexe industrielle Spezifikationen nicht erfüllt
Beschaffungsmanager wählen Fertigungspartner häufig anhand von Standardzertifizierungen aus, nur um dann bei der Montage mit katastrophalen Verzögerungen konfrontiert zu werden. Standardzertifizierungen garantieren zwar grundlegende Kompetenz, nicht jedoch die projektspezifische technische Umsetzung.
Die Falle des “Kaltbruchs” bei Grobblechen
Hochfeste Stahlbleche wie ASTM A514 oder AR400 erfordern ein präzises Wärmemanagement. Viele Standard-Metallverarbeiter ignorieren die Anforderungen an die Vorwärmung beim Nuten und beim Transport im Winter. Diese Nachlässigkeit führt zu Wasserstoffversprödung und mikroskopisch kleinen Kaltbrüchen in der Wärmeeinflusszone. Wir führen eine kontinuierliche Temperaturüberwachung zwischen den Schweißgängen mittels digitaler Temperatursensoren durch und gewährleisten so, dass selbst bei 4-Zoll-dicken Plattenkonstruktionen keinerlei Mikrorisse entstehen.
Das Dilemma der Dimensionsverzerrung
Schweres Schweißen führt zu einer enormen Wärmezufuhr, wodurch sich Stahl naturgemäß verzieht. Unerfahrene Werkstätten schweißen dicke Bleche ohne Unterbrechung, ohne die Wärmebelastung zu staffeln, was zu starken Abweichungen bei Wölbung und Krümmung führt. Unsere Ingenieure berechnen die Schweißschrumpfzugaben, bevor der Lichtbogen gezündet wird. Wir legen die Reihenfolge der Schweißgänge fest und setzen stabile Versteifungsstreben ein, um die Bauteile in Position zu fixieren, wodurch sichergestellt wird, dass die Ausrichtung der Schraubenlöcher perfekt mit Ihren 3D-Modellen übereinstimmt.
Die “Pyramide der Null-Nacharbeit-Fertigung”
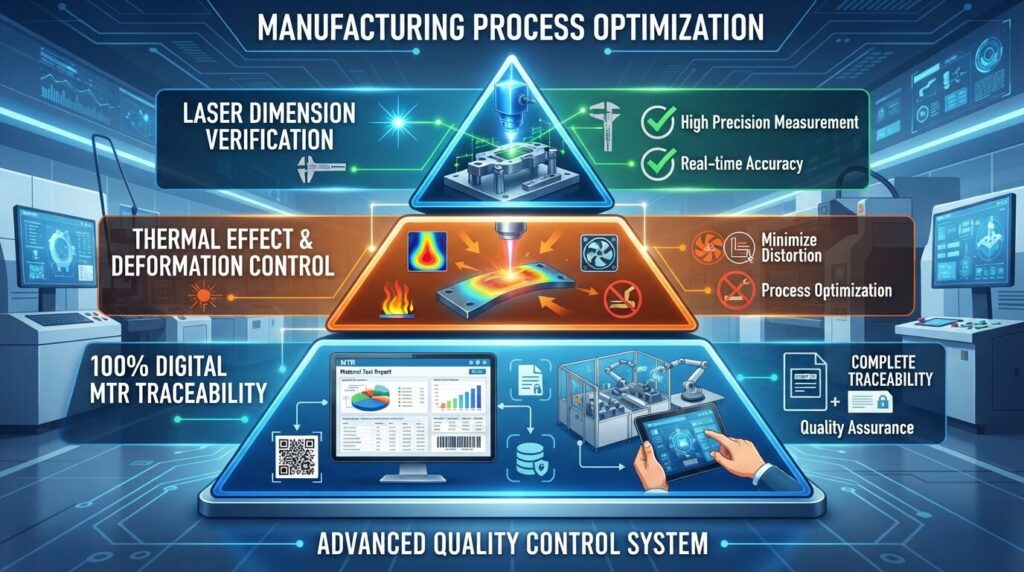
Unsere Garantie für null Nacharbeit basiert auf einem eigens entwickelten dreistufigen technischen Rahmenkonzept, das speziell für Anwendungen in der Schwerindustrie konzipiert wurde.
Stufe 1: Lückenlose Rückverfolgbarkeit der Materialien
Die Rückverfolgbarkeit verhindert katastrophale Haftungsrisiken bei Compliance-Prüfungen. Noch bevor der erste Schnitt erfolgt, digitalisieren wir jeden Werksprüfbericht (MTR) und ordnen ihn direkt der jeweiligen Teilenummer im ERP-System zu. Prüfer können einen QR-Code auf jedem fertigen Träger oder jeder fertigen Plattenbaugruppe scannen, um sofort die ursprüngliche Schmelznummer, die chemische Zusammensetzung und die genaue Herkunft des Rohmaterials einzusehen.
Stufe 2: Fortgeschrittene Temperatur- und Durchbiegungssteuerung
Die Steuerung der Wärmezufuhr ist entscheidend für die strukturelle Integrität. Wir setzen automatisierte Roboter-Schweißanlagen mit zwei Brennern ein, um tief eindringende Schweißnähte an dicken Blechen herzustellen. Bei diesem Verfahren wird die Wärme gezielt auf die Wurzelschweißnaht konzentriert, während die gesamte Wärmeeinflusszone (HAZ) auf ein Minimum reduziert wird. Symmetrische Schweißabläufe wirken natürlichen Verformungen entgegen und sorgen dafür, dass langspannige Träger innerhalb einer Toleranz von 1/16 Zoll gerade bleiben.
Stufe 3: Überprüfung der Mikrotoleranzen mittels 3D-Scanning
Manuelle Maßbänder können komplexe geometrische Abweichungen bei der Fertigung von Grobblechen nicht erfassen. Wir setzen LiDAR-basierte 3D-Laserscanner ein, um digitale Zwillinge der fertigen Baugruppen zu erstellen. Die Software überlagert den Bestandsscan mit Ihrem ursprünglichen CAD-Modell und hebt dabei Abweichungen bis auf den Millimeter genau hervor, noch bevor das Bauteil unsere Laderampe verlässt.
Fortschrittliche Verfahren in der Blechbearbeitung und im Schweißen
Die Durchführung großer Industrieprojekte erfordert spezielle technische Fähigkeiten, die weit über den Standardbau von Stahlkonstruktionen hinausgehen.
Formung und Walzen von hochfestem Blech
Das Walzen dicker Stahlplatten zu perfekten Zylindern oder Kegeln erfordert enormen Hydraulikdruck und exakte Berechnungen des Rückfederungsverhaltens. Unsere CNC-Blechwalzmaschinen verarbeiten schwere Werkstoffe, ohne dass es zu Oberflächenrissen oder Laminierungsproblemen kommt. Die Bediener passen den Anpressdruck dynamisch an die jeweilige Streckgrenze der jeweiligen Stahlcharge an.
Spezifikationstabelle: Fertigungsmöglichkeiten für Bleche
Herstellungsverfahren
Maximale Dicke
Maximale Länge
Grenzen der Streckgrenze
Schneiden von Grobblech
[Dicke eingeben, z. B. 2 Zoll]
[Länge einfügen, z. B. 40 Fuß]
[Grenzwert einfügen, z. B. bis zu 100 ksi]
Hochleistungs-Blechbiegen
[Dicke eingeben, z. B. 1,5 Zoll]
[Länge einfügen, z. B. 20 Fuß]
[Grenzwert einfügen, z. B. bis zu 100 ksi]
CNC-Blechwalzen
[Dicke eingeben, z. B. 2,5 Zoll]
[Länge einfügen, z. B. 12 Fuß]
Geeignet für hochfesten Baustahl (der Klemmdruck wird je nach Charge dynamisch angepasst)
Durchschweißungen und Modernisierungen im Bereich der zerstörungsfreien Prüfung
Kritische tragende Verbindungen erfordern einwandfreie Schweißnähte mit vollständiger Durchschweißung. Wir ersetzen die herkömmliche Röntgenprüfung durch die Phased-Array-Ultraschallprüfung (PAUT). Mit PAUT lassen sich mikroskopisch kleine unter der Oberfläche liegende Fehler in extrem dicken Blechen wesentlich schneller erkennen als mit der Röntgenprüfung (RT), es wird eine dauerhafte digitale Aufzeichnung der Schweißnahtintegrität erstellt und Verzögerungen aufgrund von Strahlenschutzvorschriften in der Fertigung werden vermieden.
40% – Verkürzung der Installationszeit
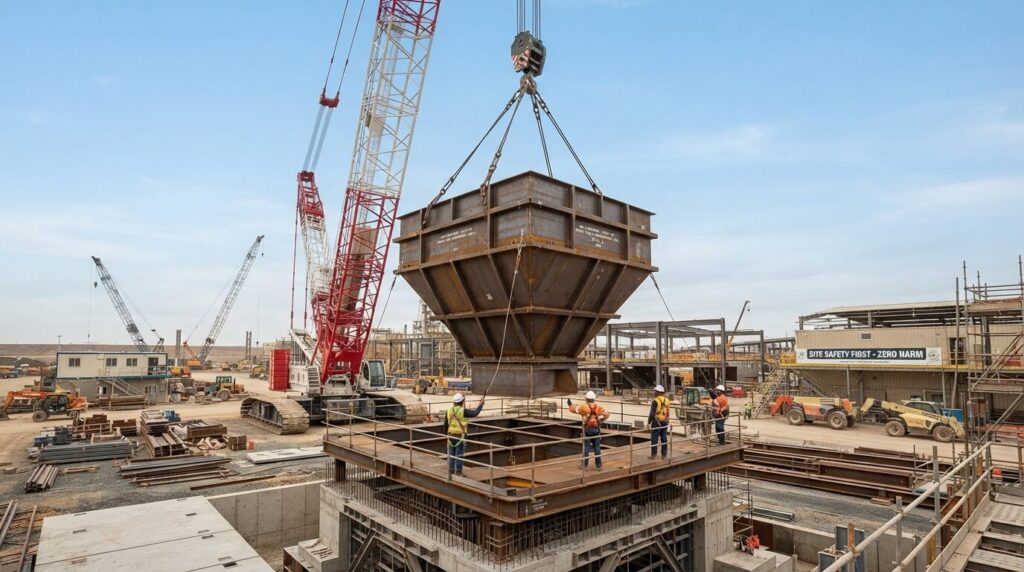
Ein großes Bergbauunternehmen musste kürzlich eine sechsmonatige Verzögerung hinnehmen, da sein bisheriger Lieferant die Rutschen für den Vorbrecher mit falsch ausgerichteten Schraubenlöchern geliefert hatte. Der Generalunternehmer übertrug den verbleibenden Fertigungsumfang an unser Team.
Wir haben die Originalzeichnungen analysiert und Konstruktionsfehler identifiziert, die zu Verformungen nach dem Schweißen führten. Unser Ingenieurteam hat provisorische Verstrebungen angebracht und die Fasenwinkel für die Plattenverbindungen angepasst. Durch die Anwendung unseres “0-Rework”-Konzepts konnten wir 450 Tonnen schwere Plattenkonstruktionen liefern. Die Baustellenmannschaften verschraubten alle Komponenten miteinander, ohne dass vor Ort auch nur eine einzige Schweißanpassung erforderlich war, wodurch sich der Zeitplan für die mechanische Montage um 40% verkürzte.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Stahlbau und Blechbearbeitung?
Bei der Stahlbaufertigung werden in der Regel vorgeformte Profile weiterverarbeitet. Bei der Blechbearbeitung liegt der Schwerpunkt auf dem Schneiden, Biegen und Schweißen von rohen, flachen Metallblechen zu maßgeschneiderten Formen wie Tanks, Trichtern oder schweren Maschinenfundamenten.
Welche Schweißnormen gelten für die Herstellung von Grobblechkonstruktionen?
Bei großen Industrieprojekten ist die strikte Einhaltung der Normen AWS D1.1 oder ASME Section IX für druckführende Bauteile vorgeschrieben. Diese Normen regeln die Qualifikationen der Schweißer, die Verfahrensvorschriften und die Anforderungen an die zerstörungsfreie Prüfung.
Warum verwenden Sie bei der Schweißnahtprüfung die PAUT-Methode anstelle der herkömmlichen Röntgenprüfung?
PAUT erkennt mangelnde Verschmelzung und Mikrorisse in Schweißnähten von dicken Blechen genauer als Röntgenverfahren. Es ermöglicht eine sofortige digitale Kartierung der Defekttiefe, ohne dass die mit herkömmlicher Röntgentechnik verbundenen Strahlungsrisiken und Evakuierungsanforderungen auftreten.
Wie verhindert man Verformungen beim Schweißen dicker Stahlbleche?
Wir verhindern Verformungen, indem wir die Schrumpfungszugaben mathematisch berechnen, ausgewogene Schweißabläufe strikt einhalten, schwere Stützträger einsetzen und die Wärmezufuhr über automatisierte Schweißparameter steuern.
Was ist ein Werksprüfzeugnis und warum ist es so wichtig?
Ein MTR ist ein zertifiziertes Dokument des Stahlwerks, in dem die chemische Zusammensetzung und die physikalischen Eigenschaften einer bestimmten Stahlcharge detailliert aufgeführt sind. Es belegt, dass das Material Ihren technischen Spezifikationen entspricht. Wir gewährleisten eine lückenlose digitale Rückverfolgbarkeit, indem wir jedes MTR dem fertigen Bauteil zuordnen.
Wie groß darf die Toleranz bei der Fertigung von schweren Stahlkonstruktionen und Stahlblechen sein?
Die Standardtoleranzen entsprechen den AISC-Richtlinien. Bei komplexen mechanischen Baugruppen oder beweglichen Teilen setzen wir jedoch nach der Fertigung CNC-Bearbeitung ein, um Mikrotoleranzen von bis zu +/- 0,005 Zoll zu erreichen.
Die Wahl des idealen Kameratyps MC750 hiperbárica hängt in erster Linie von der Konfiguration des Koffers und dem Patientenfluss ab. Actualmente, la serie MC750 se clasifica principalmente en tres variantes técnicas: 1) MC750 Estándar (Fija), ...
Wenn es um den Preis der offiziellen Überdruckkammer in Macy-Pan geht, müssen Sie eine Vorstellung davon haben: die Investitionsspanne ist ziemlich groß und reicht in der Regel von $9.000 bis zu mehr als $69.000. Der endgültige Preis hängt von der Druckstufe und Kabine str...
 HBOTSALE