 HBOTSALE


高気圧チェンバーの使用頻度
1242急性および慢性症状に対する理想的なHBOT周波数の発見。なぜ一貫性が効果的な治癒の鍵なのかを学びましょう。.
詳細を見る駅全体を検索
重工業建設の分野では、40%を超えるプロジェクトにおいて、寸法誤差が原因で重大な工期遅延が発生しており、その結果、現場での高額な修正作業が必要となっています。標準的な構造用鋼材や鋼板の加工では、高降伏点鋼板を切断、曲げ、溶接して耐荷重フレームを組み立てますが、その違いは施工方法にあります。 当社の工程では、厳格な温度管理とレーザーによる公差検証を統合することで、現場での手直しを完全に排除し、設計されたすべての部品が初回から完璧に適合することを保証します。.
調達担当者は、標準的な認証を基準に製造パートナーを選定することが多いが、その結果、組み立て段階で甚大な遅延に見舞われることになる。標準的な認証は基本的な能力を保証するものであり、プロジェクト固有の技術的実行能力を保証するものではない。.
ASTM A514やAR400などの高強度鋼板には、精密な熱管理が求められます。多くの一般的な加工業者は、溝切り加工時や冬季の輸送時に予熱要件を無視しています。この怠慢が、熱影響部における水素脆化や微細な低温割れを引き起こします。 当社は、デジタル温度センサーを用いた溶接パス間の連続的な温度モニタリングを実施しており、厚さ4インチの鋼板溶接部においても微小亀裂を完全に排除しています。.
大規模な溶接では膨大な熱が入り、当然ながら鋼材に歪みが生じます。経験の浅い工場では、熱負荷を分散させることなく厚板を連続して溶接してしまうため、深刻なキャンバーやスイープの偏差が生じてしまいます。当社のエンジニアは、アークを点火する前に溶接収縮の余裕分を算出しています。 溶接パスの順序を計画し、頑丈なストロングバックを使用して部品を固定することで、ボルト穴の位置合わせがお客様の3Dモデルと完全に一致することを保証します。.
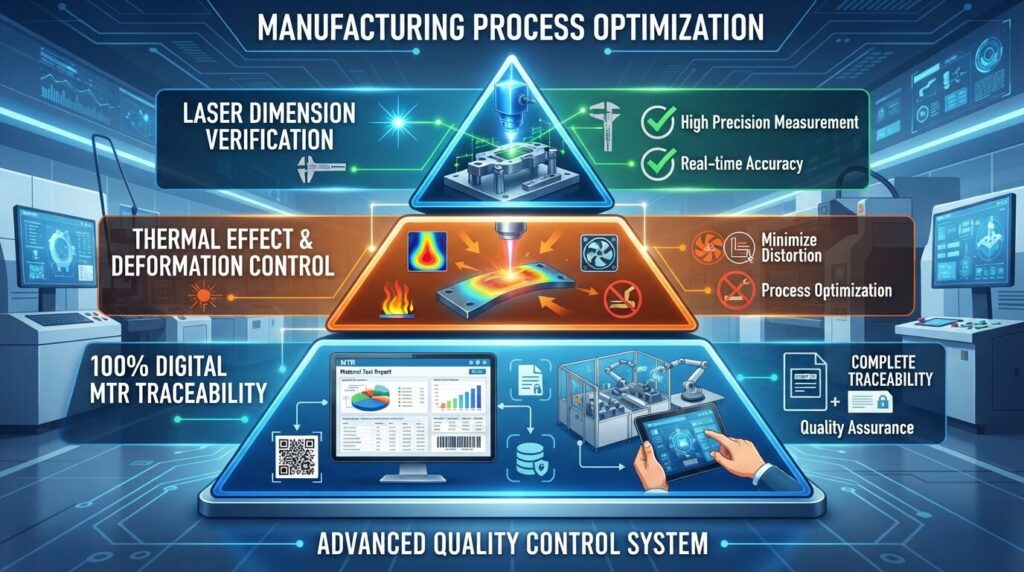
当社の「手直しゼロ」保証は、重工業用途向けに特別に設計された独自の3段階エンジニアリング・フレームワークに基づいています。.
トレーサビリティにより、コンプライアンス監査の際に多額の賠償責任を負う事態を防ぐことができます。切断作業を行う前に、すべての工場試験報告書(MTR)をデジタル化し、ERPシステム内の特定の部品番号に直接紐付けます。検査担当者は、完成した梁や鋼板アセンブリに貼られたQRコードをスキャンするだけで、原材料の元となるロット番号、化学成分、正確な原産地を即座に確認することができます。.
入熱を制御することが、構造物の健全性を左右します。当社は、厚板の深溶込み接合に、自動デュアルトーチ式ロボット溶接システムを採用しています。この方法により、ルートパスに熱を的確に集中させつつ、全体的な熱影響部(HAZ)を最小限に抑えることができます。対称的な溶接シーケンスにより、自然発生する歪みを相殺し、長スパン桁を1/16インチの公差範囲内で真っ直ぐに保つことができます。.
手動の巻尺では、厚板加工品に見られる複雑な幾何学的偏差を正確に把握することはできません。そこで当社は、LiDAR方式の3Dレーザースキャナーを導入し、完成した組立品のデジタルツインを作成しています。このソフトウェアは、実測スキャンデータを元のCADモデルに重ね合わせ、部品が当社の出荷場を出荷される前に、ミリ単位の偏差を明確に特定します。.
大規模な産業プロジェクトを実施するには、標準的な鉄骨構造をはるかに超える、特定の設備能力が必要となります。.
厚い鋼板を完璧な円筒や円錐に成形するには、莫大な油圧と、スプリングバックの精密な計算が必要です。当社のCNCプレートロールは、表面の破れや層間剥離の問題を引き起こすことなく、重量のある素材を処理します。オペレーターは、その鋼材ロットの具体的な降伏強度に基づいて、挟み込み圧力を動的に調整します。.
| 製造工程 | 最大厚さ | 最大長 | 降伏強度の限界値 |
| 厚板の切断 | [厚さを記入してください(例:2インチ)] | [長さを入力してください(例:40フィート)] | [制限値を挿入(例:最大100 ksi)] |
| 高精度プレート曲げ加工 | [厚さを記入してください(例:1.5インチ)] | [長さを入力してください(例:20フィート)] | [制限値を挿入(例:最大100 ksi)] |
| CNCプレートローリング | [厚さを記入してください(例:2.5インチ)] | [長さを入力してください(例:12フィート)] | 高強度構造用鋼に対応(バッチごとにピンチ圧力を動的に調整) |
重要な荷重を支える接合部には、欠陥のない完全溶込み溶接が求められます。当社は、従来のX線検査に代わり、フェーズアレイ超音波検査(PAUT)を採用しています。PAUTは、X線検査(RT)よりもはるかに迅速に、極めて厚い鋼板の微細な表面下欠陥を検出できるほか、溶接部の健全性に関する恒久的なデジタル記録を作成し、現場における放射線安全対策に伴う遅延を解消します。.
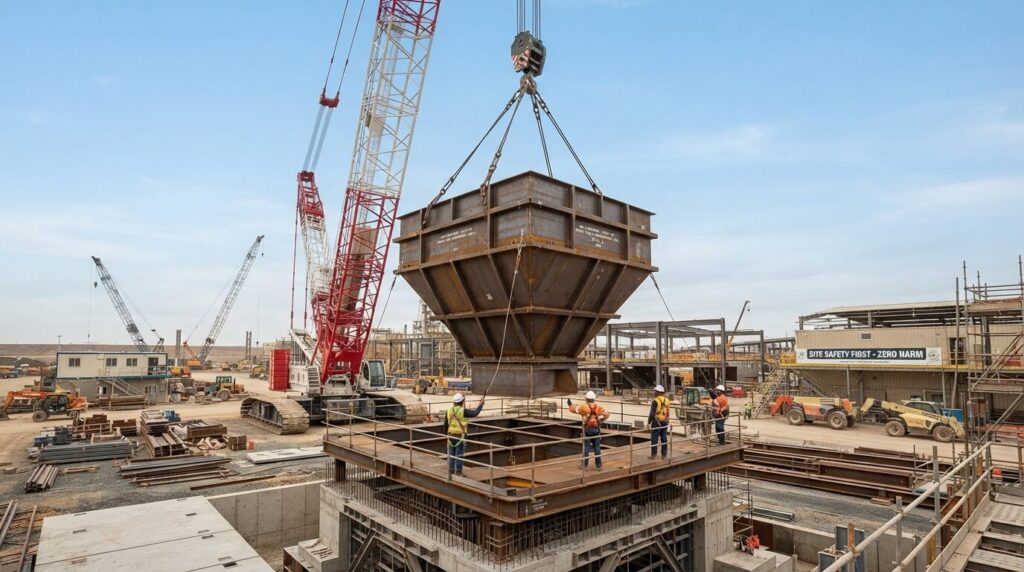
ある大規模な鉱山施設では最近、以前のサプライヤーがボルト穴の位置がずれた一次破砕機のシュートを納入したため、6か月間の遅延に見舞われました。そこで、総合請負業者は残りの製造業務を当社チームに委託しました。.
当社は元の図面を分析し、溶接後の歪みを引き起こしていた設計上の欠陥を特定しました。当社のエンジニアリングチームは、一時的な補強を追加し、プレート接合部の面取り角度を調整しました。「0-Rework」フレームワークを適用することで、450トンの厚板加工品を納入しました。 現場の作業員は、現場での溶接による修正を一切行わずにすべての部品をボルトで接合し、機械設備の据付工期を40%短縮しました。.
構造用鋼材の加工では、通常、あらかじめ成形された形鋼を加工します。一方、鋼板加工では、未加工の平板を切断、曲げ、溶接して、タンク、ホッパー、重機の台座などの特注形状に仕上げることに重点が置かれます。.
重工業プロジェクトでは、耐圧部品について、AWS D1.1 または ASME Section IX の厳格な遵守が求められます。これらの規格は、溶接士の資格、作業手順の仕様、および非破壊検査の要件を規定しています。.
PAUTは、厚板溶接部の溶着不良や微細な亀裂を、X線検査よりも高精度で検出します。従来の放射線検査に伴う放射線被ばくの危険性や避難措置を必要とせず、欠陥の深さを即座にデジタルマッピングします。.
当社は、収縮余裕を数学的に算出し、バランスのとれた溶接順序を厳格に遵守し、頑丈なストロングバックを活用し、さらに自動溶接パラメータによって入熱を制御することで、歪みを防止しています。.
MTRとは、製鉄所が発行する、特定のロットの鋼材の化学成分および物理的特性を詳述した認証書類です。これは、その材料がお客様の技術仕様を満たしていることを証明するものです。当社は、すべてのMTRを最終的な加工部品まで紐付ける厳格なデジタルトレーサビリティ体制を維持しています。.
標準公差はAISCのガイドラインに準拠しています。ただし、複雑な機械組立部品や可動部品については、製造後にCNC加工を施すことで、±0.005インチまでの微細な公差を実現しています。.
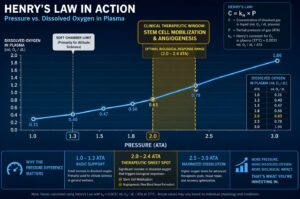
高気圧酸素療法(HBOT)の分野では、価格はブランド・プレミアムに直接相当するものではなく、物理療法の窓(Therapeutic Window)と生命安全の冗長性(Safety Redundancy)の直接的な具現化である。あなたが...
詳細を見る
メイシーパンの高気圧酸素チェンバーの価格というと、実はかなり幅がある。数千ドルのポータブル・モデルから数万ドルの業務用巨大モデルまで、その差は主にどのようなタイプの酸素室かによって異なります。
詳細を見る
で終了する。 0 おかわり