En el mundo de la construcción industrial pesada, más de 40% de proyectos sufren retrasos críticos en los plazos de ejecución debido a imprecisiones dimensionales que exigen costosas modificaciones in situ. Si bien la fabricación estándar de acero estructural y chapas implica el corte, el plegado y la soldadura de chapas de alto rendimiento para crear estructuras portantes, la diferencia radica en la ejecución. Nuestro protocolo elimina por completo la necesidad de reelaboraciones in situ al integrar un riguroso control térmico con tolerancias verificadas por láser, lo que garantiza que cada componente diseñado encaje a la perfección desde el primer momento.
Por qué la fabricación estándar no cumple con las especificaciones industriales complejas
Los responsables de compras suelen seleccionar a los socios de fabricación basándose en certificaciones estándar, pero luego se enfrentan a retrasos catastróficos durante el montaje. Las certificaciones estándar garantizan una competencia básica, pero no la ejecución de la ingeniería específica de cada proyecto.
La trampa del “agrietamiento en frío” de las chapas gruesas
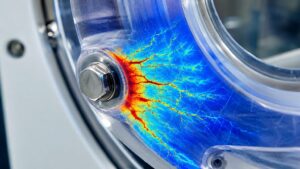
Las chapas de acero de alto rendimiento, como las de las normas ASTM A514 o AR400, exigen una gestión térmica precisa. Muchos fabricantes estándar ignoran los requisitos de precalentamiento durante el corte de ranuras o el transporte en invierno. Esta negligencia provoca fragilización por hidrógeno y grietas microscópicas en frío en la zona afectada por el calor. Aplicamos un control continuo de la temperatura entre pasadas mediante sensores térmicos digitales, lo que garantiza la ausencia total de microfisuras incluso en ensamblajes soldados de chapas de 4 pulgadas de espesor.
El dilema de la distorsión dimensional
La soldadura pesada genera una gran aportación de calor, lo que, naturalmente, provoca que el acero se deforme. Los talleres sin experiencia sueldan chapas gruesas de forma continua sin distribuir la carga térmica, lo que da lugar a graves desviaciones en la curvatura y el barrido. Nuestros ingenieros calculan los márgenes de contracción de la soldadura antes de iniciar el arco. Organizamos las pasadas de soldadura por secuencias y utilizamos soportes de refuerzo robustos para fijar los componentes en su sitio, lo que garantiza que la alineación de los orificios de los pernos coincida perfectamente con sus modelos 3D.
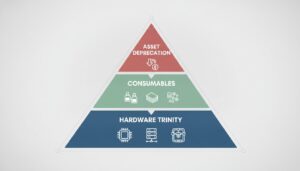
La “pirámide de fabricación sin retocados”
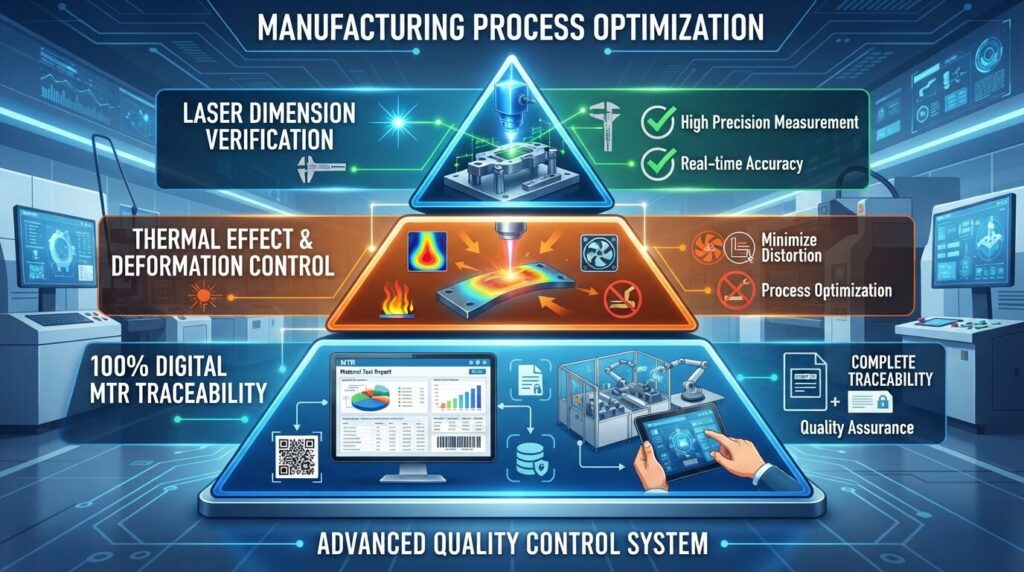
Nuestra garantía de «cero reTrabajos» se basa en un marco de ingeniería propio de tres pasos, diseñado específicamente para aplicaciones industriales pesadas.
Nivel 1: Trazabilidad absoluta de los materiales
La trazabilidad evita responsabilidades catastróficas durante las auditorías de cumplimiento. Antes de que se realice el primer corte, digitalizamos todos los informes de ensayo de fábrica (MTR) y los vinculamos directamente al número de pieza específico en el sistema ERP. Los inspectores pueden escanear un código QR en cualquier viga o conjunto de chapas acabadas para ver al instante el número de lote original, la composición química y el origen exacto de la materia prima.
Nivel 2: Control avanzado de la temperatura y la deflexión
El control del aporte de calor es fundamental para garantizar la integridad estructural. Utilizamos sistemas automatizados de soldadura robótica con doble soplete para realizar uniones de gran penetración en chapas gruesas. Este método concentra el calor específicamente en la pasada de raíz, al tiempo que minimiza la zona afectada por el calor (HAZ) en su conjunto. Las secuencias de soldadura simétricas contrarrestan la deformación natural, manteniendo rectas las vigas de gran luz con tolerancias de 1/16 de pulgada.
Nivel 3: Verificación de la microtolerancia mediante escaneo 3D
Las cintas métricas manuales no logran detectar desviaciones geométricas complejas en la fabricación de chapas gruesas. Utilizamos escáneres láser 3D basados en LiDAR para crear gemelos digitales de los ensamblajes terminados. El software superpone el escaneo tal y como está construido sobre su modelo CAD original, resaltando cualquier desviación con una precisión de milímetros antes incluso de que el componente salga de nuestro muelle de carga.
Capacidades avanzadas en el procesamiento y la soldadura de chapas
La ejecución de proyectos industriales de gran envergadura requiere unas prestaciones específicas de los equipos que van mucho más allá de las estructuras de acero estándar.
Conformado y laminado de chapas de alta resistencia
Para laminar chapas gruesas de acero y convertirlas en cilindros o conos perfectos se requiere una presión hidráulica enorme y cálculos precisos de la recuperación elástica. Nuestras laminadoras CNC de chapas procesan materiales pesados sin provocar desgarros en la superficie ni problemas de laminación. Los operarios ajustan la presión de sujeción de forma dinámica en función del límite elástico específico de ese lote concreto de acero.
Tabla de especificaciones: Capacidades de fabricación de chapas
Proceso de fabricación
Espesor máximo
Longitud máxima
Límites de resistencia al rendimiento
Corte de chapas gruesas
[Introducir el grosor, p. ej., 2 pulgadas]
[Introducir longitud, p. ej., 40 pies]
[Introducir límite, p. ej., hasta 100 ksi]
Curvado de chapas de alto rendimiento
[Introducir el grosor, p. ej., 1,5 pulgadas]
[Introducir longitud, p. ej., 20 pies]
[Introducir límite, p. ej., hasta 100 ksi]
Laminado de chapas con CNC
[Introducir el grosor, p. ej., 2,5 pulgadas]
[Introducir la longitud, p. ej., 12 pies]
Apto para acero estructural de alto rendimiento (presión de sujeción ajustada dinámicamente para cada lote)
Soldaduras de penetración total y mejoras en los ensayos no destructivos
Las uniones que soportan cargas críticas requieren soldaduras con penetración completa e impecables. Sustituimos los ensayos tradicionales con rayos X por ensayos ultrasónicos de matriz en fase (PAUT). El PAUT detecta defectos microscópicos subsuperficiales en chapas de gran espesor mucho más rápido que los ensayos con rayos X (RT), genera un registro digital permanente de la integridad de la soldadura y elimina los retrasos relacionados con la seguridad radiológica en el taller.
Reducción del tiempo de instalación del 40%
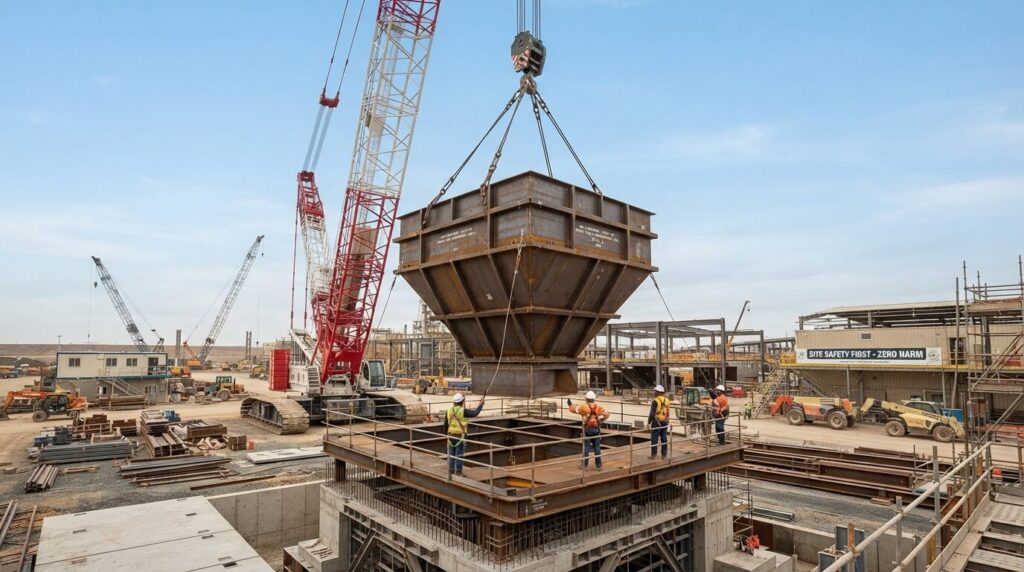
Una importante instalación minera sufrió recientemente un retraso de seis meses debido a que su anterior proveedor entregó las rampas de la trituradora primaria con los patrones de pernos desalineados. El contratista general transfirió el resto de los trabajos de fabricación a nuestro equipo.
Analizamos los planos originales e identificamos defectos de diseño que provocaban deformaciones tras la soldadura. Nuestro equipo de ingeniería añadió refuerzos temporales y ajustó los ángulos de bisel de las uniones de chapas. Mediante la aplicación de nuestro marco de trabajo “0-Rework”, entregamos 450 toneladas de estructuras fabricadas con chapas gruesas. Los equipos de obra atornillaron todos los componentes entre sí sin necesidad de realizar ni una sola modificación mediante soldadura in situ, lo que redujo el plazo de instalación mecánica en un 40%.
Preguntas frecuentes
¿Cuál es la diferencia entre la fabricación de acero estructural y la de chapas?
La fabricación de acero estructural suele consistir en el procesamiento de perfiles preformados. La fabricación de chapas se centra en el corte, el plegado y la soldadura de chapas metálicas planas en bruto para darles formas a medida, como depósitos, tolvas o bases para maquinaria pesada.
¿Qué normas de soldadura se aplican a la fabricación de chapas gruesas?
Los proyectos industriales de gran envergadura exigen el cumplimiento estricto de la norma AWS D1.1 o de la Sección IX de la ASME en lo que respecta a los componentes sometidos a presión. Estas normas regulan las cualificaciones de los soldadores, las especificaciones de los procedimientos y los requisitos de ensayos no destructivos.
¿Por qué utilizáis la técnica PAUT en lugar de los rayos X tradicionales para la inspección de soldaduras?
La técnica PAUT detecta la falta de fusión y las microfisuras en las soldaduras de chapas gruesas con mayor precisión que los rayos X. Proporciona un mapeo digital inmediato de la profundidad del defecto sin los riesgos de radiación ni los requisitos de evacuación asociados a la radiografía tradicional.
¿Cómo se evita la deformación al soldar chapas de acero gruesas?
Evitamos las deformaciones calculando matemáticamente los márgenes de contracción, aplicando estrictamente secuencias de soldadura equilibradas, utilizando refuerzos pesados y controlando el aporte de calor mediante parámetros de soldadura automatizados.
¿Qué es un informe de ensayo de fábrica y por qué es fundamental?
Un MTR es un documento certificado expedido por la acería en el que se detallan la composición química y las propiedades físicas de un lote específico de acero. Este documento acredita que el material cumple con tus especificaciones técnicas. Mantenemos una estricta trazabilidad digital que vincula cada MTR con la pieza fabricada final.
¿Qué grado de tolerancia es aceptable en la fabricación de acero estructural pesado y chapas?
Las tolerancias estándar se ajustan a las directrices de la AISC. No obstante, en el caso de conjuntos mecánicos complejos o piezas móviles, utilizamos el mecanizado CNC tras la fabricación para alcanzar microtolerancias de hasta +/- 0,005 pulgadas.
El coste de inversión oscila drásticamente según la presión de trabajo y los materiales. En el mercado actual, una cámara hiperbárica tipo "Soft" 1.3ATA - 1.5ATA, ideal para centros de bienestar y uso domiciliario, tiene un rango de precio de ven...
Domina los niveles de presión en PSI de las cámaras hiperbáricas. Compara los límites «blandos» con los «duros» y evita la confusión entre PSIG y PSIA.
HP 2202, esta es una cámara de oxígeno suave portátil muy típica. Establece la presión de funcionamiento en 1.3 ATA, que no es un número aleatorio, sino para permitir a los usuarios realizar la oxigenoterapia de manera segura sin que el personal ...
 HBOTSALE